Perundingan produk
Alamat e -mel anda tidak akan diterbitkan. Bidang yang diperlukan ditandakan *
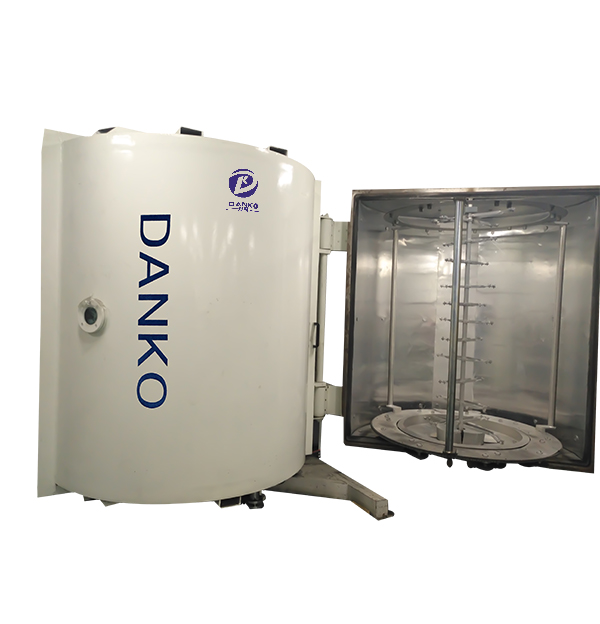
Mesin Salutan DLC: Apa yang Didepositkan dan Cara Menentukan Satu
Karbon seperti berlian bukan salutan yang anda pesan mengikut kilogram. Ia adalah proses pemendapan yang anda komisenkan, dan ruang hanya satu pembolehubah dalam persamaan itu.
Sebuah kedai perkakas yang menjalankan 40,000 tumbukan keras sebulan melihat corak yang sama setiap suku tahun: tepi pemotong menggilap keluar, duri tumbuh, dan operator akhbar mula berkilauan. Apabila seseorang akhirnya meletakkan log penyelenggaraan di sebelah invois perkakas, kesimpulannya jarang sekali bahawa keluli alat itu salah. Permukaannya adalah. A Mesin salutan DLC wujud untuk membetulkan permukaan itu dengan filem karbon setebal beberapa mikrometer, dan menyatakan satu adalah kurang mengenai saiz ruang daripada laluan pemendapan bahagian anda, toleransi anda dan irama pengeluaran anda sebenarnya boleh bertahan.
DLC bermaksud karbon seperti berlian, tetapi namanya mengatasi kesederhanaan. Apa yang didepositkan oleh ruang ialah filem karbon amorf yang tingkah lakunya berasal daripada nisbah ikatan sp2, yang seperti grafit, dan ikatan sp3, yang seperti berlian, ditambah apa sahaja hidrogen atau logam yang sengaja dialoi. Nisbah itu ialah pembolehubah proses, bukan item katalog. Dua mesin kedua-duanya menjalankan "DLC" boleh menghasilkan filem yang tidak berkelakuan sama dalam sentuhan gelongsor.
DLC terhidrogenasi, biasanya ditulis a-C:H, dimendapkan daripada gas hidrokarbon dan biasanya mendarat di antara 15 dan 30 GPa. Karbon tetrahedral bebas hidrogen, ta-C, keluar dari katod grafit dan berjalan lebih tinggi, biasanya 40 GPa dan ke atas. Sebagai perbandingan, krom keras terletak berhampiran 8 hingga 10 GPa, dan pekali geseran gelongsor kering DLC jatuh antara kira-kira 0.05 dan 0.2 berbanding kira-kira 0.5 untuk krom. Kedua-dua nombor itulah sebabnya pukulan bersalut bertahan lebih lama daripada yang tidak bersalut dengan margin yang dilihat pelanggan pada kalendar penyelenggaraan.
Ketebalan adalah tempat optimisme menjadi mahal. Di bawah kira-kira 0.5 mikrometer, hayat haus runtuh. Melebihi kira-kira 5 mikrometer, tegasan mampatan dalaman mula menang dan filem itu mengelupas dalam kepingan yang kelihatan seperti kecacatan pembuatan tetapi sebenarnya merupakan keputusan proses yang dibuat beberapa bulan lebih awal. DLC Pengeluaran biasanya mendarat di antara 1 dan 4 mikrometer, itulah sebabnya keseragaman ketebalan merentas kumpulan patut mendapat perhatian anda lebih daripada angka kekerasan puncak yang dicetak dalam risalah.
Kebanyakan mesin salutan DLC di pasaran mengikuti salah satu daripada empat laluan. Perbezaannya ditunjukkan dalam kekerasan yang boleh dicapai, suhu substrat dan betapa memaafkan proses apabila bahagian mempunyai geometri yang sukar atau toleransi dimensi yang ketat.
| Laluan | Sumber karbon | Suhu substrat | Julat kekerasan | Di mana ia memperoleh simpanannya |
|---|---|---|---|---|
| PECVD (a-C:H) | Gas hidrokarbon | 150 hingga 250 C | 15 hingga 30 GPa | Alat, acuan, keluli sensitif haba |
| Sputtering daripada grafit | Sasaran grafit pepejal | 150 hingga 300 C | 10 hingga 25 GPa | Bahagian ketepatan, filem tekanan rendah |
| Arka katodik (ta-C) | Katod grafit | 100 hingga 200 C | 40 hingga 80 GPa | Alat pemotong, sesentuh haus tinggi |
| Arka hibrid ditambah sputtering | Grafit tambah sasaran logam | 150 hingga 250 C | 15 hingga 40 GPa | DLC doped untuk bahagian automotif dan gelongsor |
Pilihan laluan biasanya didorong oleh dua kekangan: suhu maksimum substrat anda boleh bertolak ansur, dan sama ada anda memerlukan filem yang lebih licin atau yang lebih keras. Perlumbaan galas yang keras pada 60 HRC dan pendakap aluminium nipis tidak berkongsi bajet haba yang sama. Kimia filem yang sama boleh disesuaikan substrat keluli, karbida dan aluminium dengan melaraskan voltan pincang dan menambah interlayer logam, itulah sebabnya reka bentuk antara muka dibincangkan dengan teliti seperti lapisan karbon itu sendiri.
Lembaran spesifikasi ialah dokumen rundingan. Ini adalah nilai yang patut disematkan secara bertulis, kerana setiap satu dipetakan kepada wang di tingkat kedai.
Salutan yang lulus ujian kekerasan tetapi gagal ujian calar bukanlah salutan keras. Ia adalah tuntutan jaminan tertunda pada bahagian yang telah dihantar.
Kekerasan adalah angka yang paling mudah untuk dipetik dan paling kurang bermaklumat dengan sendirinya. Filem 45 GPa yang memudar selepas 2,000 pukulan adalah lebih teruk daripada filem 20 GPa yang tahan 200,000. Oleh itu, ujian penerimaan harus menggabungkan kekerasan dengan ujian calar, pemeriksaan lekatan Rockwell dan ujian kehausan sebenar pada geometri bahagian sebenar.
Ruang itu sendiri mengambil kurang ruang daripada infrastruktur di sekelilingnya. Sistem DLC bersaiz sederhana mungkin menempati 15 hingga 30 meter persegi termasuk pakej pengepaman, bekalan kuasa dan penyejuk, tetapi jejak praktikal juga termasuk kawasan muat dan bongkar, dinding penyimpanan lekapan dan stesen pembersihan. Stesen-stesen pembersihan tersebut lazimnya merupakan hambatan sebenar, bukan pelapis.
Tekanan asas, tekanan kerja dan ketulenan gas adalah pembolehubah proses, bukan perkara remeh penyelenggaraan. Ruang yang mencapai 5 x 10⁻⁴ Pa perlahan-lahan masih akan melapisi bahagian, tetapi sisa wap air mengubah kandungan hidrogen filem dan kumpulan itu menjauh dari resipi anda yang layak.
Penyediaan bahagian adalah punca aduan yang paling biasa tentang DLC. Cap jari, sisa cecair pemotongan dan lapisan oksida bertahan daripada goresan plasma lebih kerap daripada jangkaan sesiapa. Jika proses anda tidak mempunyai garis pembersihan terkawal di hadapan pelapis, belanjakan untuk satu. Ia menelan kos sebahagian kecil daripada mesin dan menghalang kebanyakan kegagalan lekatan yang dipersalahkan pada mesin.
DLC ialah filem nipis, bukan kaedah pembaikan. Jika dadu telah kehilangan 50 mikrometer bahan untuk dipakai, salutan ia tidak akan memulihkan dimensi, dan menyalut permukaan tanah semula dengan kemasan yang salah akan menghasilkan kegagalan lekatan dalam beberapa hari.
Substrat memutuskan lebih banyak tentang konfigurasi daripada salutan. Tiga kumpulan luas meliputi kebanyakan pembeli, dan pengeluar seperti pembina peralatan salutan vakum PVD dan DLC biasanya akan bertanya yang mana antara mereka mewakili jumlah pengeluaran anda sebelum memetik ruang.
Kilang akhir, gerudi, paip, tumbukan dan acuan semua mendapat manfaat daripada lapisan karbon yang keras dan rendah geseran, tetapi ia memerlukan lekatan yang tinggi dan, pada karbida, interlayer yang berhati-hati untuk mengehadkan penyebaran kobalt. Mesin arka katodik mendominasi segmen ini kerana kekerasan ta-C bertahan daripada beban pemotongan terputus yang memecahkan filem yang lebih lembut. Penyediaan jejari tepi adalah penting seperti salutan: tepi yang tajam dan tidak digilap menumpukan tekanan dan gagal lebih awal.
Bilah pembedahan, serak dan komponen endoskopik memerlukan filem yang kekal keras, pelincir dan stabil secara kimia melalui pensterilan berulang. Laluan PECVD suhu rendah biasanya sesuai, kerana banyak aloi instrumen tidak boleh bertolak ansur dengan suhu permukaan yang dihasilkan oleh proses arka.
Komponen penyuntik bahan api, tappet, gelang omboh, gear dan galas menggunakan DLC berdop untuk memotong geseran tanpa mengubah kekerasan logam asas. Bahagian ini biasanya volum tinggi dan konsisten dalam geometri, jadi kapasiti beban dan masa kitaran membawa lebih berat daripada kelenturan proses.
Tanya ini secara bertulis dan simpan jawapan yang dilampirkan pada pesanan pembelian. Balasan akan memberitahu anda lebih banyak tentang pembekal berbanding sebarang lawatan kilang.
Klausa paling mahal dalam kontrak peralatan salutan ialah kriteria penerimaan yang tidak jelas. Tentukan bahagian sampel, kaedah ujian dan ambang pas sebelum deposit dibayar, bukan selepas kebuk dipasang.
Mesin salutan DLC jarang mencapai output terkadar dalam minggu pertama. Bulan pertama biasanya pergi ke mewujudkan parameter pembersihan, mengesahkan langkah goresan dan mencari voltan pincang yang memberikan lekatan yang boleh diterima pada setiap geometri bahagian utama anda. Jangkakan untuk melapisi sampel yang tidak pernah meninggalkan bangunan dan mengharapkan jurutera proses menghabiskan lebih banyak masa untuk penyediaan permukaan berbanding tetapan pemendapan.
Perkara paling berguna yang boleh anda lakukan sebelum penghantaran ialah menghantar bahagian pengeluaran dan bukannya kupon ujian yang digilap. Kupon yang digilap akan lulus hampir semua ujian lekatan. Penebuk haus dengan rawatan haba asalnya dan jejari tepi sebenar memberitahu anda perkara yang sebenarnya boleh dilakukan oleh mesin pada bahagian yang membayarnya.
Tanjakan yang realistik: 30 peratus keluaran dinilai pada bulan satu, 60 peratus pada bulan dua dan pengeluaran penuh menjelang bulan ketiga, dengan semakan ketebalan dan lekatan yang didokumenkan direkodkan pada setiap peringkat.
Memilih mesin salutan DLC datang kepada tiga soalan: filem apa yang bahagian anda perlukan, suhu yang boleh bertahan dan kebolehulangan yang akan diterima oleh pelanggan anda. Jawab mereka dan konfigurasi mengikuti hampir secara automatik. Langkau mereka dan ruang menjadi cara yang sangat mahal untuk menghasilkan penolakan dengan kemasan berkilat. Pengeluar yang mendapat hak ini tidak membeli sistem terbesar dalam katalog. Mereka membeli yang tetingkap prosesnya sepadan dengan bahagian yang mereka sudah tahu cara membuat dengan baik.
Alamat e -mel anda tidak akan diterbitkan. Bidang yang diperlukan ditandakan *
Tel: +86-13486478562
FAX: +86-574-62496601
E -mel: [email protected]
Address: No. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China